


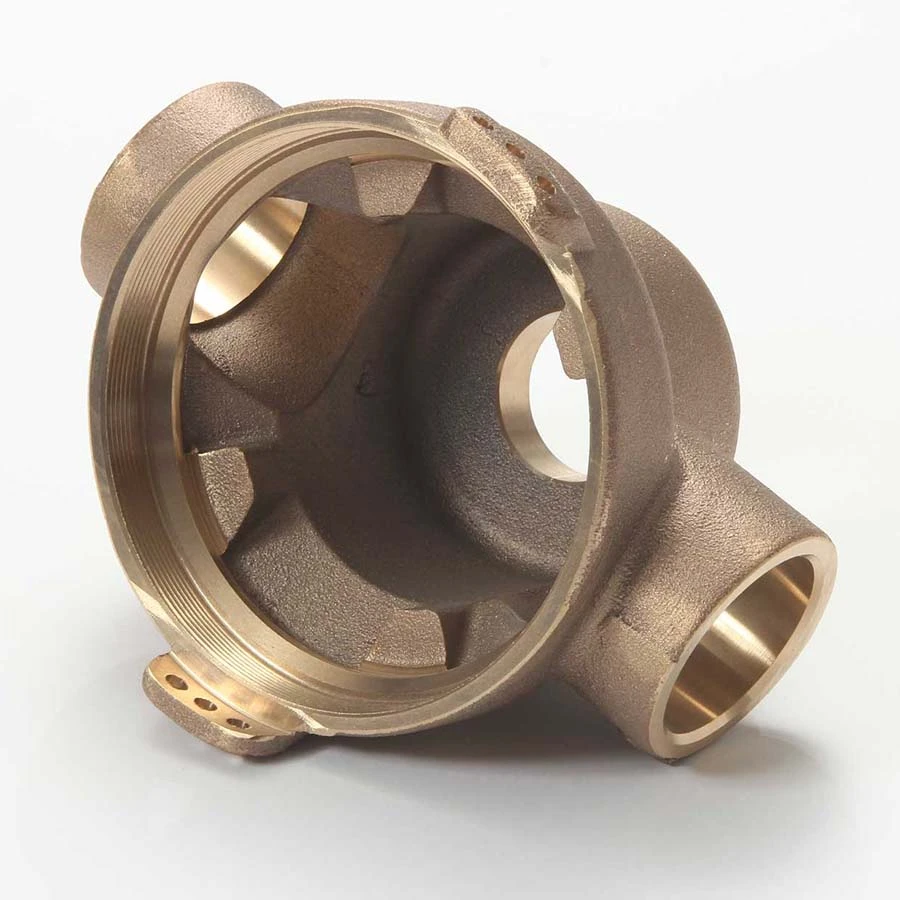
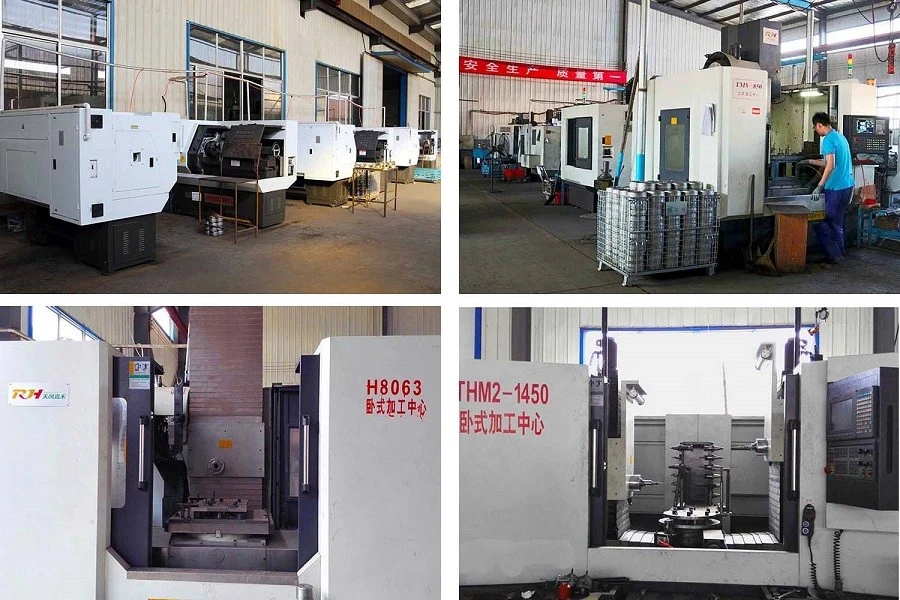
CNC-tarkkuustyöstöominaisuudet |
|||
| Palvelut | Määrä | Kokoalue (mm) | Vuotuinen kapasiteetti |
| Pystytyöstökeskus (VMC) | 48 sarjaa | 1,500 × 1,000 × 800 | 6 000 tonnia tai 300 000 kappaletta |
| Vaakakoneistuskeskus (VMC) | 12 settiä | 1,200 × 800 × 600 | 2 000 tonnia tai 100 000 kappaletta |
| CNC kone | 60 sarjaa | Suurin kääntö φ600 | 5000 tonnia tai 600000 kappaletta |
| Toleranssistandardi: ISO 8062 2013, ISO 2768, GOST 26645 (Venäjä) tai GBT 6414 (Kiina). | |||
Jyrsintä on koneistusprosessi, jossa käytetään pyöriviä leikkureita materiaalin poistamiseksi työkappaleesta, joka etenee (tai syöttää) suunnassa, joka on kulmassa työkalun akselin kanssa. Se kattaa laajan valikoiman erilaisia operaatioita ja koneita pienistä yksittäisistä osista suuriin, raskaisiin{1}}joukkojyrsintäoperaatioihin. Se on yksi yleisimmin käytetyistä prosesseista teollisuudessa ja konepajoissa nykyään osien koneistamiseksi tarkan kokoon ja muotoon.
Jyrsintä voidaan tehdä laajalla valikoimalla työstökoneita. Alkuperäinen jyrsintäkoneiden luokka oli jyrsinkone (kutsutaan usein myllyksi). Tietokoneen numeerisen ohjauksen (CNC) käyttöönoton jälkeen jyrsinkoneet kehittyivät työstökeskuksiksi (jyrsinkoneet automaattisilla työkalunvaihtajilla, työkalumakasiinit tai -karusellit, CNC-ohjaus, jäähdytysjärjestelmät ja kotelot), jotka luokitellaan yleensä pystysuuntaisiksi työstökeskuksiksi (VMC) ja vaakasuuntaisiksi työstökeskuksiksi (HMC). Jyrsinnän integroiminen sorvausympäristöihin ja sorvauksen jyrsintäympäristöiksi, joka aloitettiin sorvien jännitteisellä työkalulla ja satunnaisella jyrsintäkäytöllä sorvausoperaatioissa, johti uuteen työstökoneluokkaan, monitoimikoneisiin (MTM), jotka on suunniteltu -oletuskoneistusstrategiaksi, jossa käytetään mitä tahansa jyrsintä- ja sorvaustyön yhdistelmää samassa työssä.
Kuparin, messingin ja pronssin laatuvertailu |
|||||||
| ryhmät | AISI | W-stoff | DIN | Hömppä | JIS | FI | ISO |
|
KUPARI |
C10200 | 2.0040 | Ku:n OF | C103 | C1020 | CW008A | Cu-OF |
| C11000 | 2.0060 | E-Cu57 | C101 | C1100 | CW004A | Cu-ETP | |
| - | 2.0065 | E-Cu58 | - | - | - | - | |
| C10300 | 2.0070 | SE Cu | - | - | CW021A | - | |
| C12200 | 2.0090 | SF Cu | C106 | C1220 | CW024A | Cu-DHP | |
| C12500 | - | Cu-FRTP | C104 | - | CR006A | - | |
| C70320 | 2.0857 | - | - | - | CW112C | CuNi3Si | |
| C14200 | 2.1202 | SB Cu | C107 | - | - | Cu-AsP | |
| - | 2.1356 | Cu Mn 3 | - | - | - | - | |
| - | 2.1522 | Cu Si2 Mn | - | - | - | - | |
| C16200 | - | C108 | - | - | CuCd1 | ||
| C18200 | - | CC101 | - | CW105C | CuCr1 | ||
| C191010 | - | - | - | CW109C | CuNi1Si | ||
| C70250 | - | CC102 | - | CW111C | CuNi2Si | ||
| C17200 | - | CB101 | - | CW101C | CuBe2 | ||
| C17300 | - | - | - | CW102C | CuBe2Pb | ||
| C17510 | - | - | - | CW110C | CuNi2Be | ||
| C17500 | - | C112 | - | CW104C | CuCo2Be | ||
| C15000 | - | - | - | CW120C | CuZr | ||
| C65100 | - | - | - | CW115C | CuSi2Mn | ||
| C65500 | - | CS101 | - | CW116C | CuSi3Mn1 | ||
| C14500 | - | C109 | - | CW118C | CuTeP | ||
| C14700 | - | C111 | - | CW114C | Kärki | ||
| C18700 | - | - | - | CW113C | CuPb1P | ||
|
MESSINKI |
C21000 | 2.0220 | CuZn5 | CZ125 | C2100 | CW500L | - |
| C22000 | 2.0230 | CuZn10 | Cz101 | C2200 | CW501L | - | |
| C23000 | 2.0240 | CuZn15 | CZ102 | C2300 | CW502L | - | |
| C24000 | 2.0250 | CuZn20 | CZ103 | C2400 | CW503L | - | |
| C25600 | - | CuZn28 | - | - | - | - | |
| C26000 | 2.0265 | CuZn30 | CZ106 | C2600 | CW505L | - | |
| C26800 | 2.0280 | CuZn33 | - | C2680 | CW506L | - | |
| C27200 | - | CuZn36 | - | - | - | - | |
| C27200 | 2.0321 | CuZn37 | CZ108 | C2700 | CW508L | - | |
| C27000 | 2.0335 | CuZn36 | CZ107 | C2700 | CW507L | - | |
| C28000 | 2.0360 | CuZn40 | CZ109 | C2800 | CW509L | - | |
| C33500 | - | CuZn37Pb0,5 | - | - | - | - | |
| C34000 | - | CuZn35Pb1 | CZ118 | C3501 | - | - | |
| C34500 | 2.0331 | CuZn36Pb1,5 | CZ119 | - | CW601N | - | |
| C34000 | 2.0331 | CuZn36Pb1,5 | CZ119 | C3501 | CW600N | - | |
| C35300 | 2.0371 | CuZn38Pb1,5 | CZ128 | - | - | - | |
| C36500 | 2.0372 | CuZn39Pb0,5 | CZ123 | - | CW610N | - | |
| C36000 | 2.0375 | CuZn36Pb3 | CZ124 | C3601 | CW603N | - | |
| C37700 | 2.0380 | CuZn39Pb2 | CZ 131 / (CZ128) | C3771 | CW612N | - | |
| C38500 | 2.0401 | CuZn39Pb3 | CZ121 | C3603 | CW614N | - | |
| C38000 | 2.0402 | CuZn40Pb2 | CZ122 | - | CW617N | - | |
| - | 2.0410 | CuZn44Pb2 | CZ130 | - | - | - | |
| C68700 | 2.0460 | CuZn20Al2 | CZ110 | - | - | - | |
| C44300 | 2.0470 | CuZn28Sn1 | CZ111 | - | - | - | |
| - | 2.0530 | CuZn38Sn1 | - | - | - | - | |
| - | 2.0550 | CuZn40Al2 | - | - | - | - | |
| - | 2.0561 | CuZn40Al1 | - | - | - | - | |
| - | 2.0572 | CuZn40Mn2 | CZ136 | - | CW723R | - | |
| C61400 | 2.0932 | CuAl8Fe3 | - | - | CW303G | - | |
| C63000 | 2.0966 | CuAl10Ni5Fe4 | CA104 | - | CW307G | - | |
|
PRONSSI |
C50700 | 2.1010 | CuSn2 | - | - | - | - |
| C51100 | 2.1016 | CuSn4 | PB101 | C5111 | CW450K | - | |
| C51000 | - | CuSn5 | PB102 | C5102 | CW451K | - | |
| C51900 | 2.1020 | CuSn6 | PB103 | C5191 | CW452K | - | |
| C52100 | 2.1030 | CuSn8 | PB104 | C5212 | CW453K | - | |
| - | - | CuSn10 | - | - | - | - | |
| - | - | CUSn11 | - | - | - | - | |
| - | - | CuSn12 | - | - | - | - | |
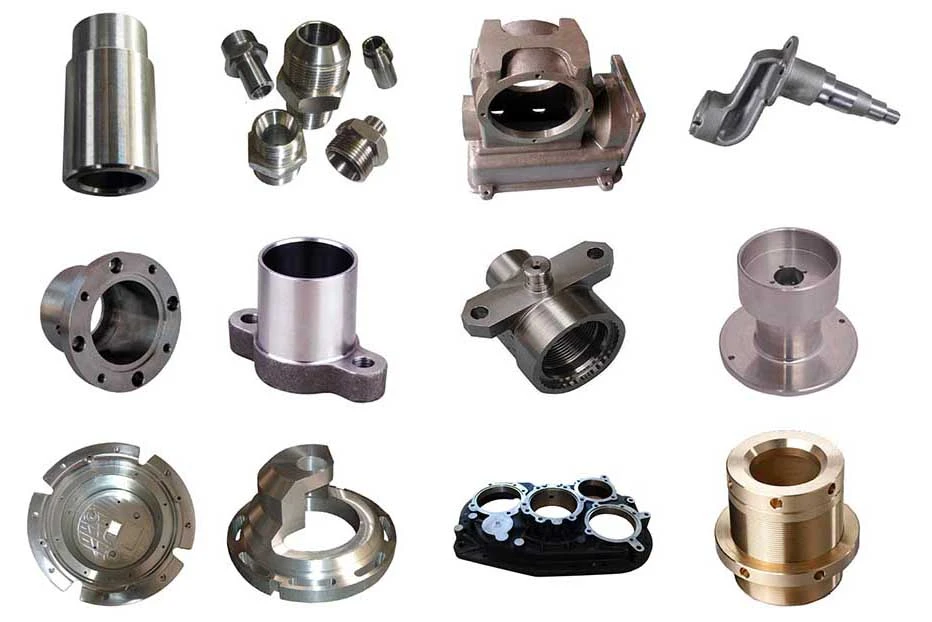
▶ Tarkkuustyöstökomponenttien laitteet:
• Jalostuskoneet: 20 sarjaa.
• CNC-koneet: 60 sarjaa.
• 3-akselinen koneistuskeskus: 10 sarjaa.
• 4-akselinen koneistuskeskus: 5 sarjaa.
• 5-akselinen koneistuskeskus: 2 sarjaa
▶ Tarkkuustyöstöominaisuudet
• Suurin koko: 1500 mm × 800 mm × 500 mm
• Painoalue: 0,1 kg - 500 kg
• Vuotuinen kapasiteetti: 10 000 tonnia
• Tarkkuus: Standardien mukainen: .... tai pyynnöstä. Vähintään ±0,003 mm
• Reikien halkaisija ±0,002 mm.
• Tasaisuus, pyöreys ja suoruus: Standardien mukaan tai pyynnöstä.
▶ Käytettävissä oleva prosessi
• Kääntäminen
• Jyrsintä
• Sorvaus
• Poraus
• Hoonaaminen, hionta.
• Pesu
▶ Saatavilla olevat rautametallimateriaalit tarkkuustyöstökomponentteihin:
• Valurauta, mukaan lukien harmaa rauta ja pallografiittirauta
• Hiiliteräs vähähiilisestä teräksestä, keskihiilisestä teräksestä ja korkeahiilisestä teräksestä.
• Terässeokset vakiolaatuista erikoislaatuihin pyynnöstä.
▶ Saatavilla olevat ei-{0}}rautametallimateriaalit tarkkuustyöstökomponentteihin:
• Alumiini ja sen seokset
• Messinki ja kupari
• Sinkki ja niiden seokset
• Ruostumaton teräs
▶ Yleiset kaupalliset ehdot
• Päätyönkulku: Tiedustelu ja tarjous → Yksityiskohtien vahvistaminen / kustannusten alennusehdotukset → työkalujen kehittäminen → koevalu → näytteiden hyväksyminen → koetilaus → massatuotanto → jatkuva tilauksen käsittely
• Toimitusaika: Arvioitu 15-25 päivää työkalujen kehittämisessä ja arviolta 20 päivää massatuotannossa.
• Maksuehdot: Neuvoteltava.
• Maksutavat: T/T, L/C, West Union, Paypal.
Työstö vaatii huomiota moniin yksityiskohtiin, jotta työkappale täyttää teknisissä piirustuksissa tai suunnitelmissa esitetyt vaatimukset. Oikeisiin mittoihin liittyvien ilmeisten ongelmien lisäksi ongelmana on oikean viimeistelyn tai pinnan tasaisuuden saavuttaminen työkappaleessa. Työkappaleen koneistetusta pinnasta havaittu huonompi viimeistely voi johtua väärästä kiinnityksestä, tylsästä työkalusta tai työkalun sopimattomasta esittelystä. Usein tämä huono pintaviimeistely, joka tunnetaan nimellä tärinä, ilmenee aaltoilevasta tai epäsäännöllisestä pinnasta ja aaltojen ilmaantumisesta työkappaleen koneistetuille pinnoille.
Koneistus on mikä tahansa prosessi, jossa leikkaustyökalua käytetään pienten materiaalilastujen poistamiseen työkappaleesta (työkappaletta kutsutaan usein "työksi"). Toimenpiteen suorittaminen edellyttää suhteellista liikettä työkalun ja työn välillä. Tämä suhteellinen liike saavutetaan useimmissa koneistusoperaatioissa ensisijaisella liikkeellä, jota kutsutaan "leikkausnopeudeksi", ja toissijaisella liikkeellä, jota kutsutaan "syötöksi". Työkalun muoto ja sen tunkeutuminen työpintaan yhdistettynä näihin liikkeisiin tuottavat halutun muodon tuloksena olevalle työpinnalle.
Suositut Tagit: kuparikoneistetut osat, messingin työstöosat, CNC-työstö messinki


